Việc dán nối băng tải là một quy trình quan trọng để tạo thành một vòng băng tải liên tục, đảm bảo hệ thống vận chuyển hoạt động hiệu quả. Có ba phương pháp chính để dán nối băng tải, mỗi phương pháp có ưu nhược điểm và phù hợp với từng loại băng tải, điều kiện vận hành khác nhau:
Nội Dung Bài Viết
1. Các phương pháp dán nối Băng Tải
1.1. Dán Nguội (Cold Splicing / Cold Vulcanization)
- Mô tả: Đây là phương pháp sử dụng keo dán chuyên dụng (thường là keo 2 thành phần: keo và chất làm cứng) để kết nối hai đầu băng tải mà không cần gia nhiệt. Keo sẽ khô và tạo liên kết hóa học ở nhiệt độ phòng.
- Ưu điểm:
- Đơn giản, nhanh chóng: Quy trình thực hiện tương đối dễ dàng, không yêu cầu thiết bị phức tạp như máy ép lưu hóa.
- Linh hoạt: Có thể thực hiện ngay tại vị trí lắp đặt băng tải mà không cần tháo rời.
- Tiết kiệm chi phí ban đầu: Chi phí dụng cụ và vật tư thấp hơn so với dán nóng.
- Nhược điểm:
- Độ bền mối nối: Thường không cao bằng phương pháp dán nóng, đặc biệt với băng tải chịu tải trọng lớn hoặc tốc độ cao.
- Ảnh hưởng bởi môi trường: Keo có thể bị ảnh hưởng bởi nhiệt độ, độ ẩm, hoặc hóa chất trong môi trường làm việc, làm giảm tuổi thọ mối nối.
- Thời gian chờ: Cần thời gian nhất định để keo khô hoàn toàn trước khi vận hành.
- Phù hợp với: Băng tải tải nhẹ đến trung bình, băng tải PU, PVC, băng tải cao su bố vải, hoặc dùng để sửa chữa tạm thời.
- Các loại keo phổ biến: SC2000, SC4000 (Rema Tip Top), Conti Secur BFA, Chemlok 205, Nilos TL70…
1.2. Dán Nóng (Hot Vulcanization)
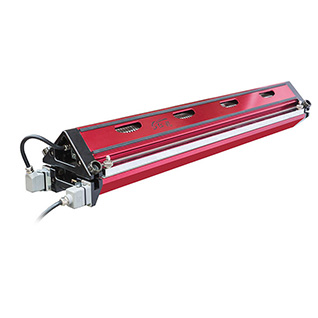
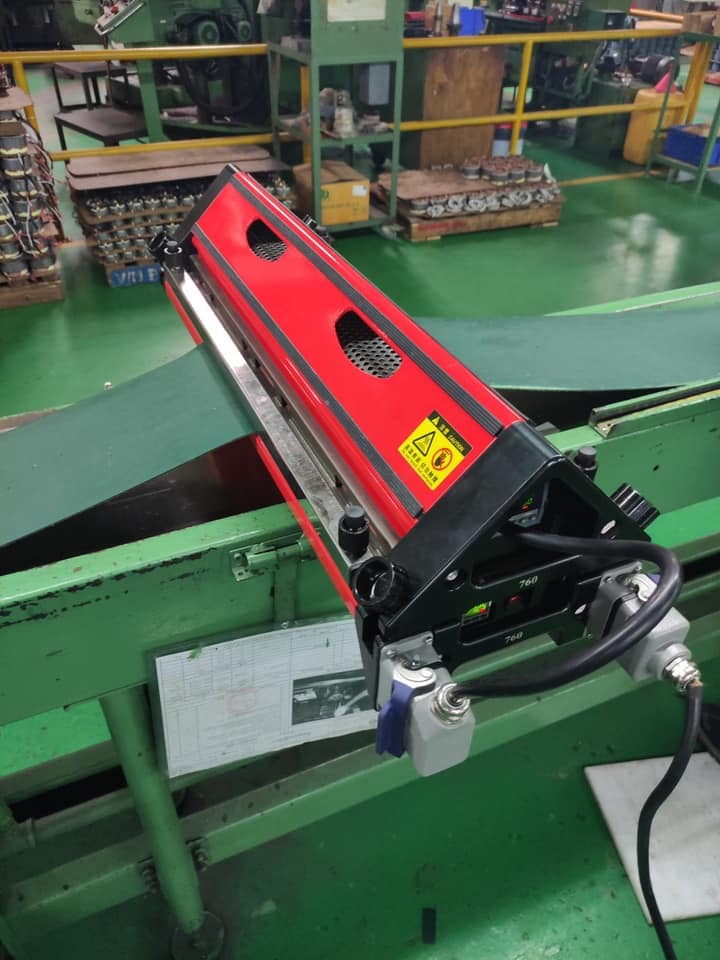
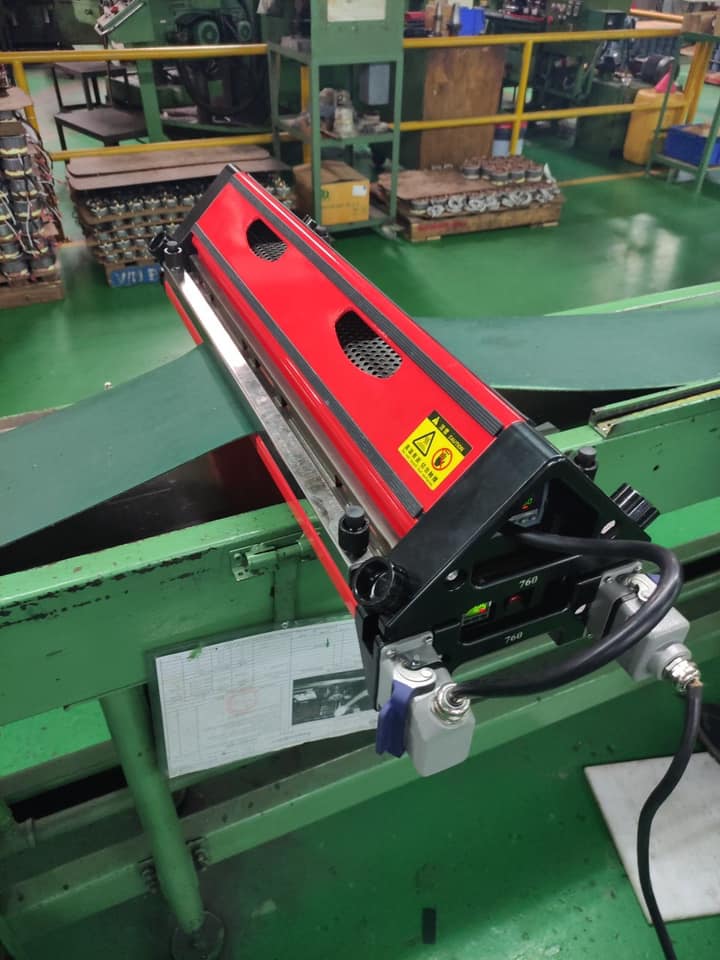
- Mô tả: Đây là phương pháp sử dụng nhiệt độ và áp suất cao từ máy ép lưu hóa để kết nối hai đầu băng tải. Quá trình này tạo ra phản ứng hóa học giữa các phân tử cao su/PU của băng tải và lớp keo, tạo thành một mối nối liền mạch, đồng nhất.
- Ưu điểm:
- Độ bền mối nối vượt trội: Gần như tương đương với độ bền của chính băng tải, chịu được lực kéo, va đập, và mài mòn cực tốt.
- Hoạt động ổn định: Mối nối liền mạch, không gây tiếng ồn, không có độ rung, giúp băng tải chạy êm ái.
- Tuổi thọ cao: Phù hợp với các hệ thống băng tải hoạt động liên tục, tải trọng lớn, trong môi trường khắc nghiệt.
- Nhược điểm:
- Yêu cầu thiết bị chuyên dụng: Cần máy ép lưu hóa đắt tiền và các phụ kiện đi kèm.
- Đòi hỏi kỹ thuật cao: Người thực hiện phải có kinh nghiệm, được đào tạo bài bản.
- Thời gian thực hiện lâu hơn: Do phải chờ quá trình gia nhiệt và lưu hóa hoàn tất.
- Khó thực hiện tại chỗ: Thường cần tháo rời băng tải đến nơi có thiết bị.
- Phù hợp với: Băng tải cao su bố vải, băng tải bố thép, băng tải chịu tải nặng, làm việc trong môi trường khắc nghiệt (nhiệt độ cao, dầu mỡ, hóa chất…).
1.3. Nối Bằng Kẹp/Ghim Cơ Khí (Mechanical Fasteners)
- Mô tả: Hai đầu băng tải được nối với nhau bằng các loại kẹp, ghim kim loại chuyên dụng (ví dụ: ghim xương cá, ghim bản lề, kẹp vít…).
- Ưu điểm:
- Nhanh chóng, dễ thực hiện: Không cần dụng cụ phức tạp, có thể thực hiện ngay lập tức.
- Tiện lợi cho sửa chữa khẩn cấp: Giải pháp tạm thời khi băng tải bị đứt trong quá trình vận hành.
- Nhược điểm:
- Mối nối không liền mạch: Có thể gây tiếng ồn, rung động khi chạy qua các rulo.
- Độ bền thấp: Dễ bị bung, gãy nếu tải trọng lớn hoặc tốc độ cao.
- Dễ làm hỏng băng tải: Các kẹp kim loại có thể gây mòn hoặc làm rách băng tải về lâu dài.
- Không phù hợp với môi trường kín: Các mảnh vật liệu nhỏ có thể lọt qua mối nối ghim.
- Phù hợp với: Băng tải tải nhẹ, hệ thống không yêu cầu độ chính xác cao, hoặc dùng trong trường hợp cần sửa chữa khẩn cấp.
2. Quy trình dán nối Băng Tải bằng keo nguội (Phổ biến cho băng tải PU/PVC)
Để dán nguội băng tải PU hoặc cao su bố vải một cách hiệu quả, bạn cần thực hiện theo các bước sau một cách cẩn thận:
Bước 1: Chuẩn Bị Dụng Cụ Và Môi Trường
- Dụng cụ: Dao cắt băng tải chuyên dụng (dao dọc, dao mũi nhọn, dao tách lớp), thước đo, bút/phấn đánh dấu, giấy nhám hoặc máy mài cầm tay (còn gọi là máy đánh nhám), con lăn miết keo (con lăn cuốn, con lăn ép phẳng), bàn chải, khăn sạch, dung môi vệ sinh (thường là xăng công nghiệp hoặc dung môi chuyên dụng), keo dán 2 thành phần (ví dụ: SC2000, SC4000) và chất làm cứng đi kèm, găng tay, kính bảo hộ.
- Môi trường: Chọn nơi bằng phẳng, khô ráo, sạch sẽ, thoáng mát, tránh ánh nắng trực tiếp, bụi bẩn, dầu mỡ. Nhiệt độ và độ ẩm nên nằm trong khuyến nghị của nhà sản xuất keo.
Bước 2: Cắt Và Xử Lý Đầu Băng Tải
-
Đánh dấu và cắt vát:
- Xác định chiều dài mối nối cần dán (thường là chồng mí, ví dụ 10cm, 15cm tùy độ dày và bản rộng băng tải).
- Dùng thước và bút/phấn để đánh dấu chính xác các đường cắt.
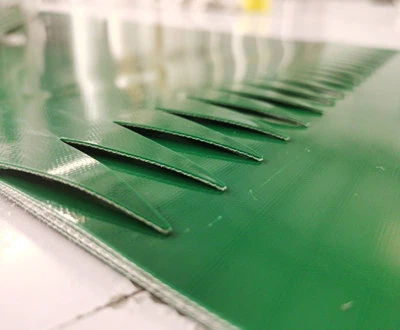
- Cắt vát đầu băng tải theo góc nghiêng (thường là 22.5 độ hoặc 45 độ) để mối nối được mượt mà, giảm chấn động khi chạy. Lưu ý: Băng tải PU thường được cắt vát kiểu “ngón tay” (finger splice) hoặc cắt chéo thẳng để tăng diện tích tiếp xúc.
-
Bóc tách lớp bề mặt:
- Đối với băng tải có nhiều lớp (lớp PU/cao su bề mặt, lớp bố vải), bạn cần dùng dao tách lớp hoặc dao nhọn để bóc cẩn thận lớp cao su/PU bảo vệ ở hai đầu băng tải theo đúng chiều dài và hình dạng đã đánh dấu. Cần bóc sạch, không làm hỏng lớp bố bên dưới.
- Đối với mối nối “ngón tay”: Cần bóc tách xen kẽ các lớp bố và lớp PU/cao su theo hình răng cưa hoặc ngón tay.
-
Đánh nhám và vệ sinh:
- Dùng giấy nhám hoặc máy mài cầm tay có tốc độ thấp để làm nhám đều bề mặt lớp bố đã bóc tách. Việc này giúp tăng cường độ bám dính của keo.
- Dùng bàn chải hoặc khăn sạch thấm dung môi chuyên dụng để làm sạch hoàn toàn bụi bẩn, dầu mỡ, cặn bám trên bề mặt vừa đánh nhám.
- Để bề mặt khô hoàn toàn (keo sẽ không dính nếu bề mặt còn ẩm).
Bước 3: Pha Keo Và Quét Keo
- Pha keo: Pha keo dán theo tỷ lệ khuyến nghị của nhà sản xuất (ví dụ: 1kg keo với 40g chất làm cứng). Khuấy đều hỗn hợp keo cho đến khi đồng nhất và không còn vón cục. Lưu ý: Keo sau khi pha chỉ sử dụng được trong một khoảng thời gian nhất định (thường 2-4 tiếng tùy loại).
- Quét keo:
- Quét một lớp keo mỏng và đều lên cả hai bề mặt băng tải cần dán (cả lớp bố và lớp PU/cao su nếu có). Đảm bảo keo phủ kín mọi ngóc ngách.
- Chờ khô lần 1: Để keo khô tự nhiên trong khoảng thời gian khuyến nghị của nhà sản xuất (thường 15-30 phút), hoặc cho đến khi bề mặt keo không còn dính tay (kiểm tra bằng cách chạm nhẹ đầu ngón tay). Đây là bước cực kỳ quan trọng.
- Quét keo lần 2 (nếu cần): Với một số loại keo hoặc băng tải, có thể cần quét lớp keo thứ hai để đảm bảo độ bám dính tối ưu. Quét lớp thứ hai tương tự và chờ khô hoàn toàn.
Bước 4: Ghép Nối Và Ép Chặt
- Ghép nối: Khi bề mặt keo đã khô hoàn toàn và không còn dính tay, cẩn thận đặt hai đầu băng tải chồng khít lên nhau theo đúng vị trí đã đánh dấu. Đảm bảo các lớp bố thẳng hàng và không bị lệch. Đây là bước đòi hỏi sự chính xác cao vì keo sẽ bám dính rất nhanh.
- Ép chặt:
- Sử dụng con lăn miết keo để miết chặt mối nối từ giữa ra hai bên, loại bỏ hết bọt khí bị kẹt bên trong. Lặp lại nhiều lần để đảm bảo keo bám dính đều và chặt.
- Dùng búa cao su đập nhẹ và đều lên toàn bộ mối nối để tăng cường độ kết dính.
Bước 5: Hoàn Thiện Và Kiểm Tra
- Cắt gọt: Cắt bỏ các phần keo hoặc vật liệu thừa ở mép mối nối để tạo bề mặt phẳng, nhẵn, không bị cộm.
- Kiểm tra: Kiểm tra kỹ lưỡng mối nối xem có bị hở, bong tróc, hay có bọt khí không.
- Thời gian chờ: Để mối nối khô hoàn toàn theo thời gian khuyến nghị của nhà sản xuất keo (thường từ vài giờ đến 24 giờ tùy loại keo và điều kiện môi trường) trước khi đưa băng tải vào vận hành. Việc này đảm bảo độ bền tối đa cho mối nối.
Lời khuyên từ chuyên gia:
- An toàn là trên hết: Luôn sử dụng đồ bảo hộ lao động (găng tay, kính bảo hộ) khi thực hiện. Làm việc trong môi trường thông thoáng do keo và dung môi có thể có mùi và ảnh hưởng đến sức khỏe.
- Chất lượng keo: Không nên tiếc tiền đầu tư vào keo dán chuyên dụng chất lượng cao. Đây là yếu tố then chốt quyết định độ bền của mối nối.
- Độ chính xác: Mỗi bước đều cần sự tỉ mỉ, đặc biệt là cắt vát, bóc tách lớp và ghép nối. Sai sót nhỏ có thể ảnh hưởng lớn đến tuổi thọ mối nối.
- Kinh nghiệm: Nếu bạn không có kinh nghiệm, hãy tìm kiếm sự hỗ trợ từ các đơn vị chuyên nghiệp hoặc kỹ thuật viên có tay nghề.
- Điều kiện môi trường: Tuân thủ nghiêm ngặt các khuyến nghị về nhiệt độ và độ ẩm của nhà sản xuất keo để đảm bảo hiệu quả dán tối ưu.
Việc dán nối băng tải đúng kỹ thuật là rất quan trọng để hệ thống băng tải hoạt động ổn định, an toàn và có tuổi thọ cao.